


东莞市精准机电科技有限公司
电 话:0769-82658821
传 真:0769-89026606
手 机:18928261121
联系人:陈先生 (技术咨询)
邮 箱:zgjzdex@163.com
网 址 : www.jzdex.com
地 址:广东省东莞市长安镇新安社区横岗头工业区
凸轮分割器东莞凸轮分割器厂家来图定制上门调试,是面向自动化设备厂商、非标转盘机构用户提供的一类配套服务,客户提供设备图纸、工位布置、转盘尺寸、节拍要求,由厂家按图选定分割器型号与安装形式,完成加工装配、出厂试跑,再派人到客户现场做安装校对与动作调试。凸轮分割器在转盘类自动化设备里承担间歇分度动作,转盘停住时各工位做取放料、压合、检测,转盘转动时把工件带到下一个工位,分度动作的平稳度、停位准确度、静止段的稳定性,直接决定整台设备的节拍与良率。选错型号或者安装没调好,常见表现是转盘抖动、停位偏移、工位动作对不准、设备运行一段时间后出现异响,靠后期调参数很难补回来。
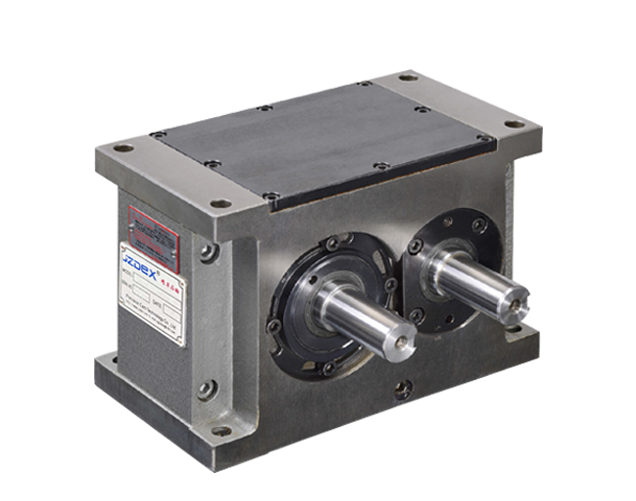
工作原理上用弧面凸轮与滚子转塔配合,电机带动凸轮匀速旋转,凸轮上的曲线段推动分度盘滚子,让转盘按设定角度转位,凸轮的无曲线段则让滚子处于静止状态,转盘在静止段被锁住,工位可以安心做动作。分度角度按工位数确定,八工位对应每步四十五度,十二工位对应三十度,工位数改变,凸轮的曲线设计随之改变。驱动角与停止角的分配决定动作节奏,驱动角偏大,转位过程平缓、冲击小;驱动角偏小,转位快、停顿长,适合工位动作时间占比较大的场合。静止段的长短要与工位动作时间匹配,静止段时间不够,工位动作还没完成转盘就转起来,设备就会出现撞料。
来图定制的是把参数确认清楚。工位数、分度角度、驱动角与停止角、输入转速、所需停位准确度、转盘直径与负载重量、工装与工件着重位置、安装方向、输出轴形式,这些都要写进技术确认单。安装形式按机构布局选择,法兰型便于与转盘直接对接,超薄平台型适合空间受限的桌面式设备,心轴型适合需要外接联轴器或同步带的场合,中空法兰型走线方便,平台桌面型承载能力更强,升降旋转组合式则能在分度的同时做上下动作。轴径、法兰孔位、键槽尺寸按客户图纸核对,接口对不上,设备到现场装不上去,返工成本高。
选型计算不能只看转盘直径。转盘上工装夹具、工件、附加机构的重量决定转动惯量,惯量偏大而分割器规格偏小,转位时冲击明显、滚子磨损加快,停位也会出现回弹;负载扭矩要按惯量与角加速度估算,再留出余量。节拍要求决定输入转速,转速偏高时冲击与噪音上升,需要评估是否需要搭配减速机与变频调速,把转速控制在合适区间。工位动作如果需要较大顶压、冲压、铆合,转盘在静止段受到的侧向力也要计入选型,必要时增加辅助支撑或者加装锁紧机构。客户图纸里常忽略偏移,转盘一侧装重工装、一侧空着,长期运行会对分割器输出轴产生偏载,选型阶段提醒调整工装布置,能省掉后续不少麻烦。
上门调试环节的工序比较固定。先核对安装基准面,分割器底座与机架的贴合面要平整,安装螺栓按对角顺序逐步拧紧,避免底座受力不均产生形变;输入轴与电机、减速机连接时校同轴度,联轴器有偏差会带来周期性振动;输出轴与转盘对接,检查转盘平面度与径向跳动,转盘本身不平,分割器停位再准,工位位置也会飘。润滑按厂家要求加注油脂,加注量按油标或者说明书控制,油脂过多会升温、过少会磨损。空载试跑观察转速、噪音、温升、停位重复性,再逐步带载运行,记录每个工位的到位情况,用百分表或位移传感器核对停位偏差。调试完成后把参数、润滑周期、注意事项写成记录交给客户,操作人员按规程使用,后续维护有依据。
东莞一带的非标自动化设备厂、转盘机构集成商比较集中,本地分割器厂家可以就近对接图纸、安排打样与批量供货,也能在设备装配或客户现场出现问题时快速到场处理。设备使用过程中按周期检查油脂状态、滚子磨损、输出轴跳动、安装螺栓松动情况,出现异响或停位漂移先停机排查,不要带病运行,避免损伤凸轮曲线。选型阶段把工况说透,调试阶段把基准做正,分割器在转盘设备上的表现就比较稳定。


