


东莞市精准机电科技有限公司
电 话:0769-82658821
传 真:0769-89026606
手 机:18928261121
联系人:陈先生 (技术咨询)
邮 箱:zgjzdex@163.com
网 址 : www.jzdex.com
地 址:广东省东莞市长安镇新安社区横岗头工业区
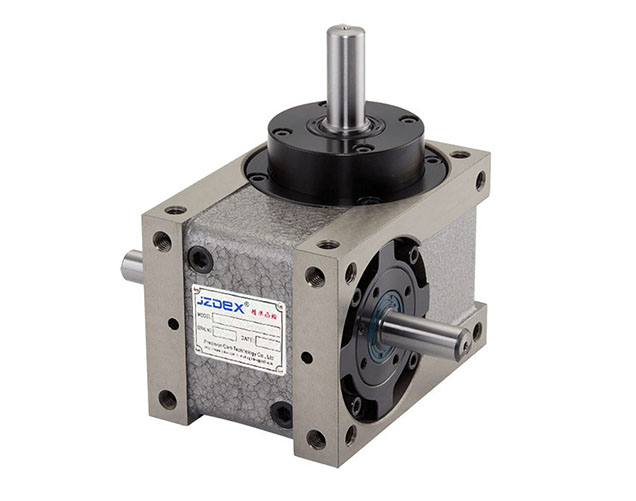
间歇分割器DS心轴型铆接设备多工位间歇分割机构,是用在铆接类多工位转盘设备上的间歇分度部件,DS系列输出端为心轴结构,转盘、工装板、分度法兰由客户自行加装,通过心轴与转盘对接,配合外置轴承座支撑,把一个连续旋转的电机动作转换成“转一步、停一段”的节拍,让工件在铆接工位上停稳,铆接头下压完成铆合,转盘再转一步进入下一工位。铆接工序本身带冲击,压头落下瞬间会有反作用力传到转盘和分割器上,机构如果停不稳、扛不住,就会出现铆偏、铆歪、工位错位、铆钉压不实,所以这类设备的转动部件选型,不能只看能不能转,还要看能不能在静止段顶住压力。
心轴型结构的特点是输出端只有一根轴,不带现成的法兰盘。好处是转盘尺寸、工位布置、工装高度都可以由设备厂按产品自行设计,转盘的直径不受分割器型号限制,大转盘可以通过心轴连接,再在转盘下方加辅助支撑轴承座,把转盘自重与偏载分担给机架,减少分割器输出轴承受的弯矩。心轴型适合中大型转盘、工位间距大、工装较重的铆接设备,比如五金件多工位铆合、锁具配件装配、汽车小件压铆、电子结构件铆接等场合。转盘与心轴的连接方式有键连接、法兰压板连接、锥面配合几种,键连接传递扭矩稳定,法兰压板便于拆装,锥面配合对同轴度要求高,装配时要按图纸核对。
铆接工况对分割机构有几项具体要求。静止段要有足够的锁止刚度,铆压头下压时转盘不能出现下沉、回弹、周向偏移,否则铆钉压合位置会飘;分度动作要平稳,转位过程中的加减速曲线平滑,工件在工装里不甩动、不位移;停位准确度要能对上铆接头的定位,工位之间角度偏差累积到后面工位就会明显;机构还要能承受长期高频动作,铆接设备节拍快,一天动作几千上万次,滚子、凸轮曲线的磨损控制得住,机构才能长期保持状态。有些铆接工艺带预压、缓压、保压几个阶段,压头接触工件的时长不短,静止段的时间要按整个铆接动作时长来配,不能只按理论节拍估算。
选型阶段要算的东西比较多。工位数决定分度角度,工位越多每步转角越小,驱动角与停止角的分配影响转位速度与停顿长度,铆接动作占时长的场合,停止角要留足;转盘直径、工装重量、工件重量决定转动惯量,惯量大时选规格偏小会出现转位冲击、停位回弹;铆压力的反作用力会通过工装传到转盘,形成对输出轴的径向与轴向载荷,重铆接场合要在转盘上加辅助支撑,或者选承载能力更高的型号;输入转速按节拍换算,转速高时噪音与温升上升,可以配减速机与变频器把转速控制在合适范围。客户图纸上常只标转盘直径与工位数,惯量与铆压力需要设备厂补充,选型前把这些数据补齐,能避免装上去才发现转不动或者停不稳。
安装调试的要点集中在基准与同轴。分割器底座与机架贴合面要平整,螺栓对角逐步拧紧;电机、减速机与输入轴连接校同轴,联轴器偏差会带来周期性振动和噪音;心轴与转盘对接时检查转盘平面度与径向跳动,转盘本身不平,分割器停位再准,工位高度也会不一致;转盘下方加辅助支撑的场合,支撑轴承座与心轴的同轴要一起校,支撑顶得太紧会额外增加负载,顶得太松又起不到分担作用。润滑按厂家油脂加注,油量按油标控制,油脂过多会升温,过少会加剧磨损。空载试跑观察噪音、温升、停位重复性,再带载做铆接试压,用百分表核对每个工位的到位偏差,确认铆接位置不偏之后再进入批量生产。
使用维护方面,按周期检查油脂状态、滚子与凸轮接触面、输出轴跳动、安装螺栓松动,出现异响、停位漂移、转盘抖动先停机排查,不要带病运行。铆接设备常配计数与报警功能,把分割器的动作次数与保养提醒挂钩,累计到一定次数安排检查,比等到出问题再修更省事。东莞一带的非标自动化设备厂、铆接机集成商比较集中,本地分割器厂家可以就近对接图纸、打样试装,设备在装配或客户现场出现问题时也能较快到场处理,把DS心轴型分割机构在铆接转盘上的节拍与停位表现调到位。


